Sanayi · 5 dk okuma
Düşük adet seri üretimde 3D baskı ne zaman avantajlıdır?
Düşük adet seri üretimde 3D baskı ne zaman avantajlıdır. Düşük adet için parça nesting, standart insert ve aynı kurulumda çoklu üretim planlanır. Pilot seri.
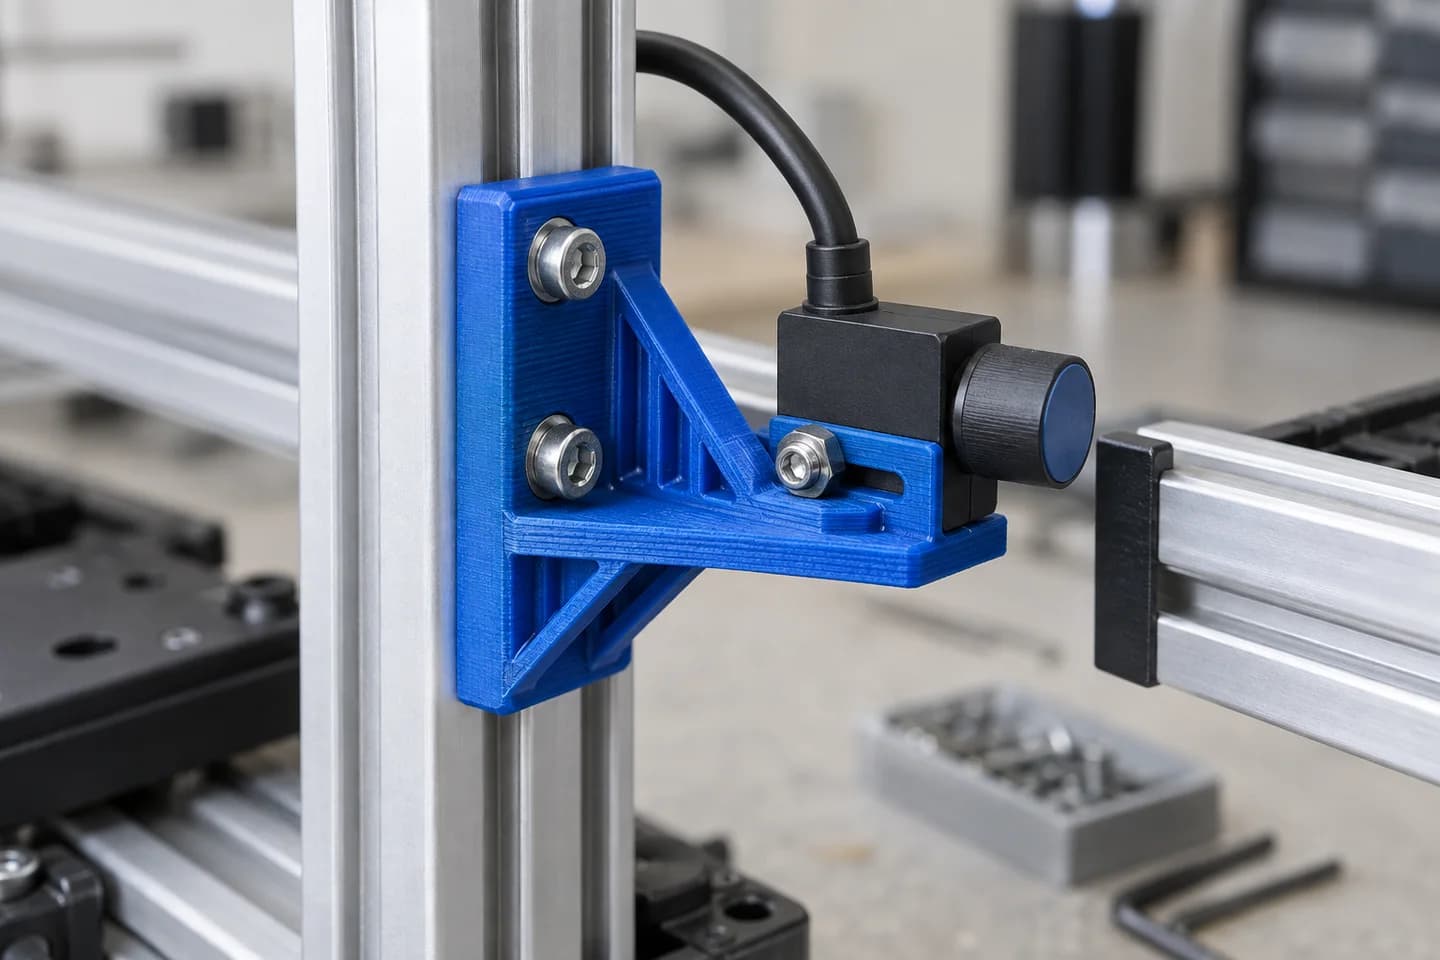
“Düşük adet seri üretimde 3D baskı ne zaman avantajlıdır?” konusu, parçanın biçiminden çok temas ettiği sistemle ilgilidir. Adet, geometri değişim sıklığı ve teslim süresi kalıp maliyetinden önce karşılaştırılır. Tek başına bakıldığında görünmeyen bağlantı, yük ve servis sorunları ancak bu bağlamla ortaya çıkar.
Sanayi uygulamasında amaç yalnız parçayı üretmek değil; çevrimi, operatörü, ölçüm zincirini ve bakım planını birlikte iyileştirmektir. Bu rehber, düşük adet için hangi bilginin kararı değiştirdiğini, tekliften önce hangi sınırların konuşulması gerektiğini ve üretimden sonra neyin doğrulanacağını açıklar.
Kök nedeni kaçırmayın
İş istasyonda gözlenir, datumlar ve yük yönleri işaretlenir, kabul kriteri yazılır. Ardından düşük riskli pilot numune hazırlanır; seri veya hatta kullanım kararı ölçüm sonucuna göre verilir. Pilot seri gerçek montaj süresi, fire ve saha performansıyla sonraki yöntem kararını besler. Amaç her yüzeyi ölçmek değil; işlevi belirleyen referansları yakalamaktır. Eksen, datum, geçme yüzeyi, hareket sınırı, kablo çıkışı veya kullanıcının temas ettiği alan projeye göre öne çıkar.
düşük adet için genel fotoğrafın yanında bağlantı noktasını gösteren yakın görüntü gerekir. Fotoğraftaki cetvel ölçek verir; hassas geçme için kumpas ölçüsü, doğrulanmış CAD veya fiziksel numune kullanılır. Karşı parça aşınmış ya da deforme olmuşsa yalnız nominal ölçü değil, mevcut uyum da kayıt altına alınır. Bu ayrım, modelin teoride doğru ama montajda uyumsuz çıkmasını önler.
Modelleme yaklaşımı
Adet, geometri değişim sıklığı ve teslim süresi kalıp maliyetinden önce karşılaştırılır. Modelleme sırasında et kalınlığı, radyüs, bağlantı kökü ve üretim yönü ayrı kontrol edilir. Özellikle düşük adet, birim maliyet, pilot seri ilişkisi, bu konuyu genel üretim tavsiyesinden ayıran teknik odaktır.
Düşük adet tasarımında revizyon payı baştan planlanır. Değiştirilebilir ara parça, ayar slotu veya standart bağlantı elemanı kullanmak tüm gövdeyi tekrar üretme ihtiyacını azaltabilir. Görsel dış yüzey ile yük taşıyan iç yapının aynı ayrıntıda ve aynı malzemede olması gerekmez. STEP modeli, STL/3MF üretim çıktısı ve onay görseli de farklı amaçlara hizmet eder.
Sonuç odaklı özet
Düşük adet için parça nesting, standart insert ve aynı kurulumda çoklu üretim planlanır. düşük adet için asıl fark, mevcut biçimi körlemesine kopyalamak yerine işlevi ve arıza nedenini yeniden kurmaktır. Zayıf ayrıntı aynen çoğaltılırsa yeni malzeme kullanılsa bile sorun başka bir noktada tekrarlanabilir.
Düşük adet kararı dört soruyla başlar: Bu parça ne yapacak, hangi koşulda çalışacak, kaç adet gerekli ve arızalanırsa sonucu ne olacak? Önce en düşük maliyetli kanıt toplanır; ayrıntılı model veya fiziksel numune yalnız karar için gerekliyse istenir. Malzeme veya fiyat önerisi ancak bu çerçeveden sonra anlam kazanır.
Test edilmeden bilinmeyenler
Her geometri baskıya uygun değildir; çevrim ve birim maliyet yükseldiğinde alternatif yöntem değerlendirilir. Yük, çevrim sayısı, tolerans ve operatör güvenliği doğrulanmadan üretime geçilmez. Bu sınırlar satış engeli değil, yanlış yöntemi erken elemek için karar ölçütüdür. Risk yüksekse orijinal veya sertifikalı parça, yetkili servis ya da ilgili mühendislik disiplininin onayı özel üretimden önce gelir.
Pilot seri gerçek montaj süresi, fire ve saha performansıyla sonraki yöntem kararını besler. Kabul kriteri gözlenebilir yazılmalıdır: yerine oturma, belirli hareketi engellememe, bilinen yükte gevşememe, sıcaklık sonrası ölçüyü koruma veya sensör verisini bozmama gibi. “Sağlam görünüyor” test sonucu değildir. İzleme gerektiren kullanımda kontrol aralığı ve parçayı kullanım dışı bırakacak belirti de tanımlanır.
Üretim planı ve maliyet
Düşük adet değerlendirmesinde malzeme çerçevesi şöyledir: PA-CF, PETG, ASA, TPU, alüminyum veya hibrit yapı seçimi; çevrim sayısı, kimyasal, sıcaklık, rijitlik ve aşınma ihtiyacına dayanır. Insert, pim ve rulman gibi standart parçalar gerektiğinde yük yoluna eklenir. 3D baskı düşük adet, karmaşık geometri ve hızlı revizyonda güçlüdür. Basit geometri, yüksek adet, çok dar tolerans veya özel sertifika gerektiğinde CNC, sac, kalıp ya da standart ürün daha doğru olabilir.
Düşük adet maliyetini yalnız kullanılan malzeme gramı belirlemez. Ölçüm ve CAD süresi, destek ihtiyacı, makine zamanı, son işlem, standart parçalar, montaj, test ve adet birlikte fiyatlanır. Belirsiz bir işte önce tek doğrulama numunesi üretmek, uyumu kanıtlanmamış çoklu siparişten daha kontrollüdür. İlk parça onaylandığında kalan adetlerin kontrol planı sadeleştirilebilir.
Başlamak için kontrol listesi
Düşük adet için karşılaştırılabilir bir ön değerlendirme almak istiyorsanız şu bilgileri tek mesajda toplayın:
- Düşük adet özelinde işlev videosu, parça ve makine ölçüleri, adet, çevrim sayısı, tolerans, yük, ortam, teslim hedefi, kabul testi ve teknik muhatap bilgisi
- Çözülmek istenen sorun, parçanın işlevi ve arızanın nasıl ortaya çıktığı
- Kritik ölçüler ile ölçüm noktasını gösteren yakın fotoğraflar
- Adet, renk veya yüzey beklentisi, bütçe çerçevesi ve teslim hedefi
- Başarılı sonuç sayılacak montaj, hareket, görünüm veya test ölçütü
- Varsa STEP, STL, DXF, teknik resim, servis şeması ya da önceki prototip dosyaları
Dosya yoksa süreç durmaz. Fotoğrafla ön değerlendirme yapılır; belirsizlik yüksekse numune gönderimi, yerinde ölçüm veya küçük bir test modeli önerilir. Teklifte düşük adet, birim maliyet, pilot seri ile ilgili tasarım, üretim, standart parçalar, kargo ve revizyon kapsamının ayrı yazılması beklenti farkını azaltır.
Üç pratik cevap
İlk numune neden seri parçadan ayrılır?
İlk numune düşük adet için ölçü, erişim ve işlev varsayımlarını sınar. Onaydan sonra üretim yönü, kontrol planı ve standart parçalar sabitlenerek kalan adetlere geçilir.
CAD dosyası yoksa çalışılabilir mi?
Evet. düşük adet için numune, teknik resim, ölçülü fotoğraf veya yerinde ölçümden CAD oluşturulabilir; sıfırdan modelleme süresi teklif kapsamında ayrıca gösterilir.
Teklifte tolerans nasıl yazılmalı?
Her ölçüye aynı toleransı vermek yerine düşük adet üzerindeki datumlar, geçmeler ve kabul ölçüleri işlevlerine göre belirtilmelidir. Ölçüm yöntemi de toleransla birlikte yazılır.
Sonraki adım: varsayımı değil ihtiyacı değerlendirin
Dosyanı gönder, teknik değerlendirme al. Düşük adet için fotoğraf, ölçü veya CAD dosyanızı paylaşın; önce üretilebilirlik ve risk sınırını netleştirelim. İlgili çözüm sayfasını, 3D modelleme sürecini ve malzeme rehberini inceleyebilirsiniz. Hızlı ön görüşme için WhatsApp'tan fotoğraf gönderin.